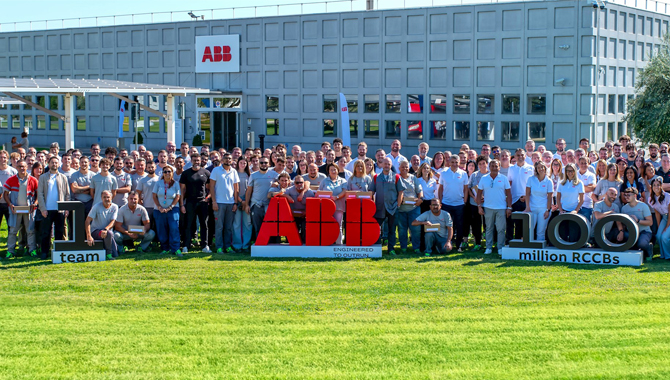
Lo stabilimento ha superato il traguardo della produzione del 100 milionesimo interruttore differenziale, una tecnologia di sicurezza di cui ABB è tra i principali produttori a livello mondiale. Ogni giorno, questi dispositivi contribuiscono a proteggere abitazioni, scuole, ospedali, luoghi di lavoro ed edifici pubblici interrompendo immediatamente l’alimentazione elettrica non appena rilevano un guasto evitando lo shock elettrico.
Il traguardo è stato celebrato oggi insieme alle persone che lavorano nello stabilimento, il cui impegno ha reso possibile la trasformazione che ha portato ai risultati raggiunti sia in ambito produttivo sia ambientale.
ABB è presente nel sito di Santa Palomba dal 2005. Lo stabilimento fu progettato all’inizio degli anni ’80 da Marco Zanuso, architetto e designer italiano di fama internazionale, le cui opere sono conservate al MoMA di New York. Zanuso concepì l’edificio con una struttura modulare sviluppata su un unico livello, caratterizzata da oltre mille cupole trasparenti che permettono l’ingresso della luce naturale e da impianti tecnici collocati in torri perimetrali, così da mantenere l’area produttiva aperta e flessibile. Un esempio di architettura industriale progettata attorno alle persone e pensata per durare nel tempo.
Santa Palomba è uno dei siti del programma globale Mission to Zero™ di ABB, attraverso il quale i team locali combinano soluzioni digitali ABB ed energie rinnovabili per ridurre le emissioni e migliorare l’efficienza operativa. Il programma coinvolge oggi oltre 40 siti nel mondo.
Dal 2019, il team di Santa Palomba ha lavorato su tutti gli aspetti del consumo energetico del sito. Grazie a una collaborazione con un operatore logistico confinante, sono stati installati oltre 3.000 pannelli fotovoltaici sui tetti dei magazzini. Questi impianti forniscono oggi circa un quarto dell’energia elettrica utilizzata dal sito, mentre la restante parte proviene da fonti rinnovabili acquistate sul mercato.
I consumi energetici vengono monitorati in tempo reale tramite la piattaforma di gestione energetica InSite Energy Pro. Inoltre, l’illuminazione è stata completamente convertita a LED e, nel 2025, il sito ha installato due pompe di calore ad alta efficienza che consentono un risparmio di circa 44 tonnellate di CO₂ all’anno.
Nel complesso, queste iniziative hanno permesso di ridurre le emissioni dello stabilimento di circa 720 tonnellate di CO₂ all’anno, equivalenti alla rimozione di circa 170 automobili a benzina dalle strade .
Il prossimo obiettivo è eliminare completamente l’utilizzo del gas naturale entro il 2027, con una riduzione aggiuntiva stimata di 280 tonnellate di CO₂ all’anno. Il sito punta a raggiungere emissioni operative nette pari a zero entro il 2030, relativamente ai propri consumi energetici.
Lo stabilimento ha inoltre ottenuto la certificazione UL Solutions Platinum Zero Waste to Landfill. Tutti i rifiuti generati vengono recuperati per futuri utilizzi e nessuno viene destinato a discarica, trattamento termico o recupero energetico.
“Questi risultati dimostrano che è possibile aumentare la produzione e ridurre allo stesso tempo l’impatto ambientale” ha dichiarato Daniele Dominicis, Business Manager Operations della divisione Smart Buildings in Italia. “Il percorso che ci ha portato fin qui è nato da una visione chiara e da obiettivi definiti nel tempo. Trasformare questa strategia in risultati concreti è stato possibile grazie all’impegno e alla competenza delle persone che lavorano in questo stabilimento. Il raggiungimento dei 100 milioni di interruttori differenziali prodotti testimoniano la forza di questa combinazione tra direzione strategica ed eccellenza operativa”.
Nel 2020, il Ministero delle Imprese e del Made in Italy ha selezionatoABB Italia come una delle prime Lighthouse Plant del Paesenell’ambito del Piano Transizione 4.0, insieme agli stabilimenti ABB di Dalmine (Bergamo) e Frosinone.
Sostenuto anche da dalle Regioni Lazio e Lombardia, il programma ha previsto investimenti per circa 9,2 milioni di euro in soluzioni digitali avanzate, tra cui manutenzione predittiva, tecnologie di fabbrica virtuale e digitalizzazione della supply chain. Oggi queste soluzioni fanno parte delle attività quotidiane dello stabilimento e rappresentano un modello replicabile per altre aziende manifatturiere italiane